


Ligne rotative 7 postes pour doypacks avec alimentateur à godets, détecteur de métaux et trieuse pondérale
Conçue sur mesure pour un confiseur au Mexique, cette ligne rotative intégrée pour sachets préformés combine un convoyeur à godets en acier inoxydable, une ensacheuse rotative à 7 postes, un détecteur de métaux en ligne et une trieuse pondérale à double bras d’éjection. Une seule ligne modulaire conditionne à la fois des sachets 100 g à poignée découpée remplis par le fond (inversés) et des doypacks verticaux 1,3 kg à poignée de transport pour assortiments de bonbons piñata à 15–25 sacs/min.
Essai en usine 1 — Sachet de bonbons 100 g à poignée découpée (remplissage inversé par le fond)
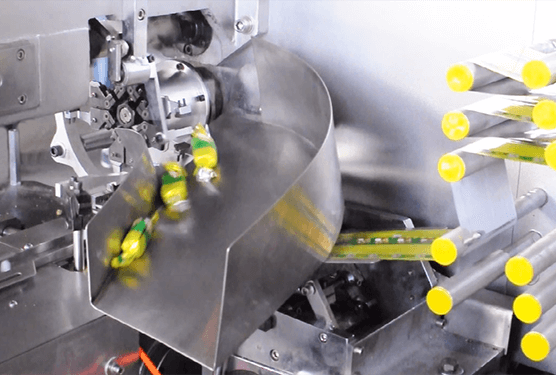
Essai en direct en usine conditionnant à l’envers des sachets surprises de bonbons 100 g à poignée découpée à 25 sacs/min avec codage thermique, dosage par élévateur à godets, thermoscellage inférieur, détection de métaux en ligne et contrôle pondéral dynamique.
Essai en usine 2 — Sachet à poignée 1,3 kg d'assortiment de bonbons (remplissage en deux étapes)
Second essai en usine sur doypacks verticaux 1,3 kg à poignée pour mélanges piñata avec remplissage primaire automatique par élévateur à godets, insertion manuelle secondaire, double thermoscellage et tri en ligne par trieuse pondérale.
Galerie machine, sachets et produits


Défis d’emballage : bonbons assortis, deux géométries de sacs très différentes et contrôle qualité zéro défaut
Les confiseurs conditionnant des assortiments multi-articles et des pochettes surprises rencontrent des contraintes mécaniques que les peseuses volumétriques standard ne peuvent résoudre seules.
Solution intégrée convoyeur à godets, tourelle rotative 7 postes et éjection QC
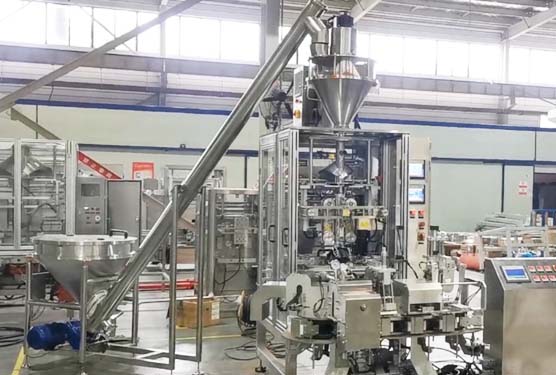
Alimentateur à godets inox pour assortiments sans casse
Un alimentateur à godets inox horizontal étendu et un élévateur incliné acheminent les confiseries et surprises pré-dosées jusqu’à l’entonnoir supérieur sans écrasement, tout en autorisant des ajouts manuels en 1re et 2e étapes.
Tourelle 7 postes gérant 100 g et 1,3 kg à 15–25 BPM
L’ouverture de précision par vide, le tassement pneumatique et le codage à ruban thermique permettent à ce système rotatif pour sachets préformés de traiter à l’envers les sachets 100 g à poignée festonnée (25 sacs/min mesurés) et de passer en quelques minutes aux doypacks verticaux 1,3 kg.
Doubles barres chaudes PID et finition à froid
Le thermoscellage séquentiel aux postes 5/6 suivi du pressage à froid au poste 7 produit des soudures plates et hermétiques sur films barrières laminés, protégeant bonbons et chocolats de l’humidité sans plisser les lourds soufflets 1,3 kg.
Détecteur de métaux et trieuse pondérale double bras
Les sachets scellés traversent un détecteur de métaux à tunnel 450 × 180 mm (Fe ≥ 1,0 mm, SUS304 ≥ 2,0 mm) puis une trieuse pondérale 3–4 000 g à doubles palettes pneumatiques éjectant automatiquement tout sac non conforme.
Caractéristiques techniques clés
| Paramètre | Spécification |
|---|---|
| Modèle de machine | JR7S-350 (Machine rotative 7 postes pour sachets préformés) |
| Équipement d’alimentation | Convoyeur horizontal à godets en acier inoxydable + élévateur incliné |
| Styles de sacs pris en charge | Sachet découpé à poignée (remplissage inversé par le fond) et doypack vertical à poignée |
| Plage de dimensions de sachet | Largeur 150–350 mm × Longueur 200–520 mm |
| Poids cibles et dosage | 100 g (chute simple par godet + tassement) et 1,3 kg (élévateur à godets + remplissage manuel 2e étape) |
| Cadence de ligne | 15–25 sacs/min (machine principale nominale jusqu’à 40 sacs/min) |
| Détecteur de métaux en ligne | Tunnel 450 × 180 mm (l × H) ; sensibilité Fe ≥ 1,0 mm, NF ≥ 1,2 mm, SUS304 ≥ 2,0 mm |
| Trieuse pondérale en ligne | Plage de pesage 3–4 000 g avec convoyeur de tri et d’éjection pneumatique à double bras |
| Commande et actionneurs | IHM SIEMENS SMART 1000 10″ + API S7-200, servo Mitsubishi, pneumatique SMC/AirTAC, codeur HP-241 |
| Alimentation électrique et air | AC 380 V / 50 Hz triphasé (personnalisable), 3,8 kW ; air 0,6 m³/min à 5–6 kgf/cm² |
| Dimensions et poids machine principale | 2 000 × 1 750 × 1 700 mm | 1 800 kg (machine principale JR7S-350, SUS304) |
Applications compatibles en confiserie et assortiments
Comparez davantage de formats d’emballage et configurations de lignes pour bonbons ou consultez notre étude de cas anti-adhérente pour sachets de chocolat pour associer le bon système d’alimentation à vos SKU.
FAQ
La machine rotative saisit aussi bien les sachets plats ouverts par le fond que les doypacks verticaux grâce à des pinces synchronisées motorisées réglables directement depuis l’écran tactile IHM. Le changement de largeur prend environ cinq minutes, tandis que les 20 recettes mémorisées et le réglage du temps d’aspiration assurent une ouverture fiable pour les petits formats légers comme pour les grands sachets multi-articles.
Un alimentateur horizontal surbaissé permet à plusieurs opérateurs de trier ou pré-doser manuellement bonbons, sucettes et surprises le long du convoyeur avant que l’élévateur incliné ne transfère en douceur chaque dose vers l’entonnoir rotatif. Chaque lot voyage dans son propre godet inox sans chocs ni rayures sur les chocolats ou emballages fragiles.
Un mécanisme de tassement synchronisé par codeur dégage doucement l’entrée du sachet avant le thermoscellage. Des limiteurs de débit indépendants régulent la vitesse de fermeture des mâchoires, des vis de réglage équilibrent la pression gauche-droite, et les capteurs optiques et de vide verrouillent automatiquement le dosage et le scellage en cas de sac manquant ou mal ouvert.
Le détecteur de métaux et la trieuse pondérale dynamique à double bras pneumatique éjectent automatiquement tout sachet hors poids ou contaminé sans arrêter la ligne. Sur la tourelle, les portes sécurisées, alarmes thermiques ±10 °C, la pompe à vide sans huile et la lubrification automatique centralisée (appoint toutes les ~500 heures) facilitent les lavages GMP et la maintenance préventive.