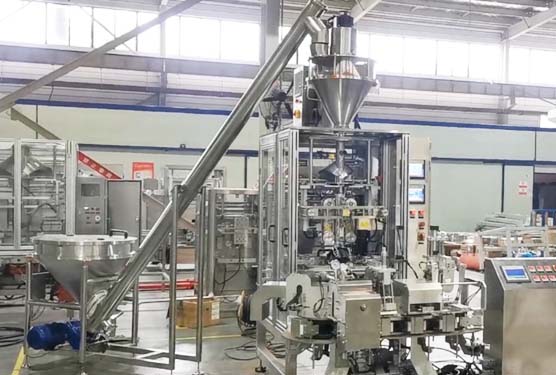



Die Formschulter (Bag Former), auch als Formrohr oder Formkragen bezeichnet, ist das Herzstück jeder vertikalen Form-Füll-Siegel-Maschine (VFFS). Sie ist die entscheidende Komponente, die flache Rollenfolie in eine definierte Beutelform überführt und direkt Abmessungen, Optik und Qualität der Verpackung bestimmt. Dieser Leitfaden bietet eine vollständige Übersicht zu Funktion, Bauarten, Auswahl und Wartung.
Funktion und Funktionsprinzip
Kernfunktion: Die Hauptaufgabe der Formschulter besteht darin, die flache Polyethylen- oder Verbundfolie von der Rolle zu einem gleichmäßigen, nahtlosen Folienschlauch zu führen und zu formen. Dieser geformte Schlauch ist die Voraussetzung für den fertigen versiegelten Beutel.
- Folienformung: Wandelt Flachfolie in einen Folienschlauch mit definiertem Querschnitt um.
- Formatbestimmung: Die Breite der Formschulter bestimmt die endgültige Beutelbreite (die Folienbreite muss entsprechend abgestimmt sein).
- Führung und Stabilisierung: Hält die Folie während des Abzugs glatt und faltenfrei – die Grundlage für eine präzise nachfolgende Versiegelung.
So funktioniert es:
- Folienführung: Die Folienbahn wird über die präzisionsgefertigten Oberflächen der Formschulter gezogen.
- Schlauchbildung: Die Folie wird über die spezifische Geometrie der Formschulter – typischerweise eine gekrümmte „Schulter“ – gefaltet und zu einem kontinuierlichen Schlauch geformt.
- Siegelvorbereitung: Die überlappenden Folienkanten werden unterhalb der Schulter zusammengeführt, bereit für die Längssiegeleinheit zur Bildung der Rückennaht.
- Produktkanal: Der hohle Kern des Formrohrs dient als Fallschacht, durch den das dosierte Produkt direkt in den darunter geformten Beutel fällt.

Haupttypen von Formschultern
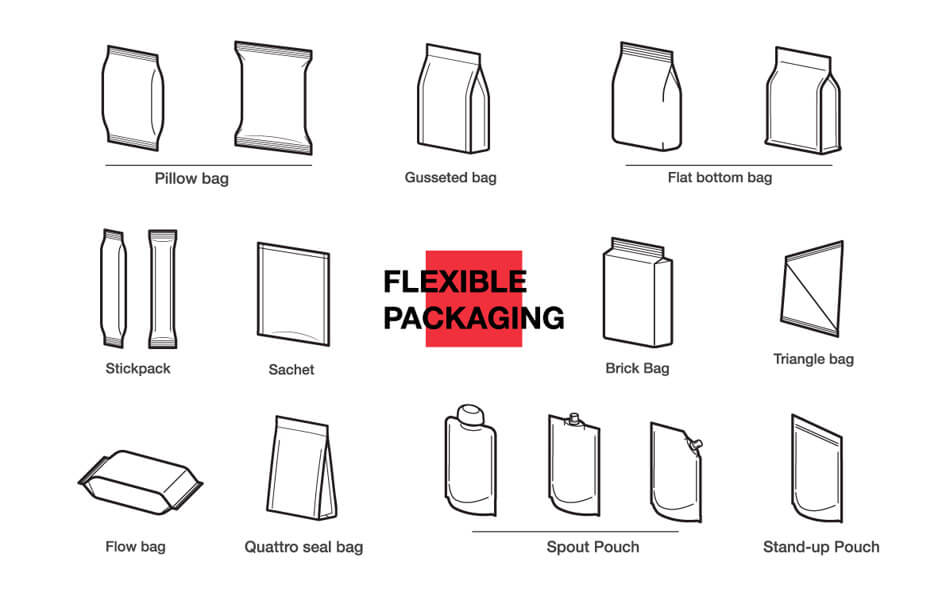
Die Konstruktion der Formschulter richtet sich nach dem gewünschten Beuteltyp. Unsere VFFS-Maschinen können zahlreiche Beutelformen herstellen, die jeweils eine spezifische Formschulter erfordern.
| Beuteltyp | Beschreibung | Merkmale der Formschulter |
|---|---|---|
| Kissenbeutel | Der gängigste Beuteltyp mit einer Rückennaht und zwei Quersiegelnähten; der Querschnitt ist rund oder oval. | Nutzt eine Kragenformschulter (Collar Type) oder ähnliche Bauform; die Folie legt sich um die Schulter zu einem Schlauch. |
| 3-Seiten-Siegelbeutel | Der Beutel besitzt drei versiegelte Kanten (meist Rücken und zwei Seiten), während eine Seite offen bleibt. | Die Formschulter führt die Folie in eine Faltung mit beidseitiger Längssiegelung. |
| 4-Seiten-Siegelbeutel | Alle vier Kanten des Beutels sind versiegelt – besonders verbreitet bei Kleinverpackungen. | Die Formschulter faltet die Folie gezielt, sodass beide Seiten und beide Enden versiegelt werden. |
| Seitenfaltenbeutel / Flachbodenbeutel | Der Beutelboden besitzt Seitenfalten oder einen flachen Boden, wodurch der Beutel sicher aufrecht steht. | Die Formschulter integriert eine spezielle Seitenfalten-Formvorrichtung, was den Aufbau komplexer macht. |
| Blockboden-/Boxbeutel | Der geformte Beutel ist kastenförmig, meist mit Rückennaht, und bietet eine markante dreidimensionale Optik. | Komplexe Formschulter-Geometrie, die die Folie entlang vordefinierter Falzlinien führt. |

Auswahl und kundenspezifische Anpassung
Eine Formschulter ist kein Universalteil. Sie muss anhand von zwei Schlüsselparametern maßgefertigt werden:
- Folienbreite: Die tatsächliche Breite der verwendeten Rollenfolie. Dies ist das primäre Maß für die Auslegung der Formschulter.
- Beutelbreite: Die gewünschte fertige Breite Ihrer Verpackung. Als Faustregel gilt: Beutelbreite ≈ Folienbreite − (Rückennahtbreite × 2). Die Rückennaht benötigt typischerweise ca. 10 mm Überlappung je Seite.
- Produkteigenschaften: Die Form des Produkts (Granulat, Pulver, Flüssigkeit), seine Fließfähigkeit und eventuelle Korrosivität bestimmen Oberflächenfinish, Werkstoff und Sonderkonstruktion des Formrohrs (z. B. Antihaft- oder Verstopfungsschutz).
Wichtige Hinweise zur kundenspezifischen Fertigung:
- Standardlieferumfang: Der Preis einer Verpackungsmaschine beinhaltet eine Formschulter für eine Standard-Folien-/Beutelbreite.
- Austausch erforderlich: Wenn Sie Ihre Beutelbreite (durch eine andere Folienrollenbreite) ändern möchten, benötigen Sie eine neue, passende Formschulter.
- Mehrere Formate: Für Produktionslinien mit häufigen Formatwechseln ist für jede Haupt-Beutelbreite eine eigene Formschulter erforderlich.

Werkstoffe und Konstruktionsdetails von Formschultern
- Werkstoffe:
- Produktberührende Teile: Teile mit Produktkontakt bestehen meist aus Edelstahl SS 304 oder lebensmittelechtem Kunststoff, um Hygiene- und Sicherheitsanforderungen zu erfüllen.
- Nicht produktberührende Teile: Können aus Aluminiumlegierungen oder anderen leichten, hochfesten Werkstoffen gefertigt sein, um Gewicht zu sparen und hohe Steifigkeit zu gewährleisten.
- Zentrale Konstruktionskomponenten:
- Formschulterkörper: Die zentrale gekrümmte Fläche, die den Folienlauf bestimmt.
– Die Formflächen sind glatt poliert, um Folienreibung, Kratzer oder ungleichmäßige Faltenbildung zu verhindern. - Folienführungsrolle/-platte: Führt die Folienbahn gleichmäßig in die Schulter ein.
- Formrohr: Der rohrförmige Abschnitt, in dem der Folienschlauch endgültig geformt wird; im Inneren können Sonderfunktionen integriert sein.
- Begasungsanschluss: Oberhalb des Formrohrs können Bohrungen für eine Gasquelle (Stickstoff oder Luft) vorgesehen werden, um Beutel zur Haltbarkeitsverlängerung oder als Bruchschutz aufzublasen.
- Montageposition für die Längssiegelbacke: Nahe dem Auslass des Formrohrs gelegen, dient zur Aufnahme der Längssiegel-Heizbacke.
- Formschulterkörper: Die zentrale gekrümmte Fläche, die den Folienlauf bestimmt.

Bedienung, Einstellung und Wartung
- Beutellängen-Einstellung: Die Beutellänge wird bequem über den Touchscreen der Maschine eingestellt und vom Folienabzugsmotor gesteuert. Dies ist unabhängig von der Formschulter, die ausschließlich die Breite bestimmt.
- Montage & Ausrichtung: Die exakte Montage und Ausrichtung der Formschulter ist entscheidend. Sie muss perfekt zentriert sein, damit die Folie gleichmäßig läuft und die Rückennaht gerade bleibt.
- Reinigung: Die Formschulter muss regelmäßig gereinigt werden, um Produktstaub oder Rückstände zu entfernen, die die Folie verunreinigen oder den Folienlauf stören könnten.
- Inspektion: Prüfen Sie die Formflächen regelmäßig auf Beschädigungen, Dellen oder Grate, die die Folie einreißen könnten.
Häufige Probleme und Fehlerbehebung
| Problem | Mögliche Ursache | Lösung |
|---|---|---|
| Folie läuft schief, Beutel wird fehlgeformt. | 1. Formschulter falsch ausgerichtet. 2. Folienführungsrollen unausgeglichen. 3. Minderwertige Folienqualität. | 1. Formschulter neu zentrieren und fixieren. 2. Führungsrollen justieren. 3. Folienrolle prüfen. |
| Falten auf dem fertigen Beutel. | 1. Falsche Formschulter für die Folienbreite. 2. Falsche Folienspannung. 3. Verschmutzte oder beschädigte Schulteroberfläche. | 1. Formschulter-Spezifikation prüfen. 2. Folienspannung nachstellen. 3. Formschulter reinigen oder ersetzen. |
| Produktstau im Formrohr. | 1. Innendurchmesser des Formrohrs zu klein für das Produkt. 2. Klebrige Produkte haften am Rohr. | 1. Formschulter mit größerem Rohr einsetzen oder Produkt sieben. 2. Formschulter mit spezieller Antihaftbeschichtung oder größerem Trichter anfragen. |
| Ungleichmäßige oder schiefe Rückennaht. | Formschulter führt die Folienkanten ungleichmäßig. | Horizontale/vertikale Position der Formschulter nachjustieren, um eine gleichmäßige Folienüberlappung sicherzustellen. |
Zusammenfassung und Best Practices
Die Auswahl und korrekte Nutzung der richtigen Formschulter ist die Grundlage für einen erfolgreichen VFFS-Betrieb.
- Anforderungen definieren: Bestimmen Sie Ihr Produkt, den gewünschten Beuteltyp und den Größenbereich (Breite und Länge).
- Maschinenserie wählen: Wählen Sie je nach Beuteltyp und Funktionsumfang die VFJ– oder VFH-Serie.
- Formschultern bestellen: Bestellen Sie Ihre erste Formschulter maßgefertigt für Ihre Haupt-Folienbreite. Bei mehreren Standardformaten empfiehlt sich die direkte Mitbestellung zusätzlicher Formschultern.
- Bediener schulen: Stellen Sie sicher, dass das Personal die Formschulter korrekt montieren, ausrichten und reinigen kann.
- Ersatzteile einplanen: Halten Sie für Ihr wichtigstes Beutelformat eine Ersatz-Formschulter vor, um Produktionsstillstände zu minimieren.
Abschließende Empfehlung: Kommunizieren Sie bereits in der Projektplanung alle geplanten Beutelspezifikationen detailliert mit Ihrem Maschinenlieferanten – so erhalten Sie die wirtschaftlichste Formschulter-Konfiguration und ein präzises Angebot.
Kontaktieren Sie HonorPack noch heute. Wir konfigurieren VFFS-Maschinen maßgeschneidert für Ihren Erfolg.