


Machine rotative de pesage, remplissage et ensachage en sachets préformés zippés pour baies surgelées
Vous recherchez une machine d’emballage pour myrtilles surgelées ou une ensacheuse en sachets zippés pour fruits surgelés fiable pour le commerce de détail et le vrac en chaîne du froid ? HonorPack fournit des solutions d’emballage de sachets préformés intégrées associant des peseuses associatives étanches à 14 têtes à trémies alvéolées et des machines rotatives de remplissage et scellage à 8 postes — éprouvées dans trois installations nord-américaines couvrant les lignes standard antihoraires et les systèmes double ligne à sens horaire opposé, de 25 g jusqu’à 5 lb.
Vidéos de fonctionnement en usine (cas nord-américains de baies surgelées)
Cas 1 : Ligne de sachets zippés pour myrtilles surgelées 1–5 lb — États-Unis
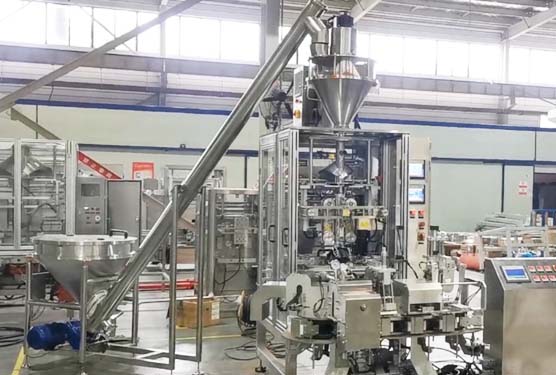
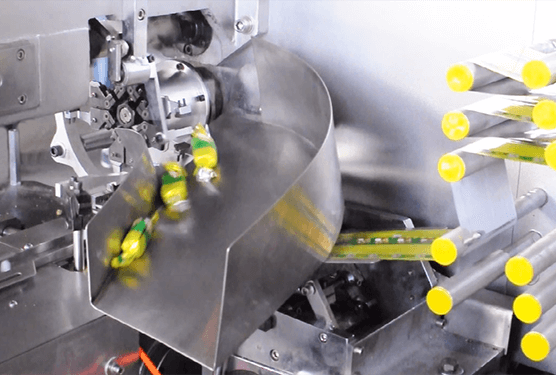
Essai en usine : JR8S-240 + peseuse associative étanche 14 têtes conditionnant des myrtilles surgelées de 1 à 5 lb aux États-Unis à 20–25 sacs/min.

Cas 2 : Ligne standard antihoraire pour baies surgelées 300 g – 2 kg (Phase 1) — Canada
Essai en usine : Machine rotative standard antihoraire pour doypacks préformés zippés (JR8S-300) + peseuse associative à trémies alvéolées conditionnant des fraises entières 454 g, des framboises lyophilisées 25 g et des camerises surgelées 300 g à 25–30 sacs/min (Canada).
Cas 3 : Extension double ligne en sens horaire pour baies surgelées (Phase 2) — Canada
Essai en usine : Ligne rotative à sens horaire opposé pour sachets préformés zippés (JR-CW830 / JR-8S-CW300) + peseuse étanche alvéolée 14 têtes conçue pour converger avec la ligne antihoraire standard sur un convoyeur collecteur commun jusqu’à 30 sacs/min (Canada).

Détails de la machine rotative, de l'emballage et des sachets de baies


Principaux défis du pesage et de l’ensachage des myrtilles et baies surgelées
Automatiser l’emballage des baies en chaîne du froid pour la grande distribution et les formats vrac implique de résoudre simultanément quatre goulots d’étranglement mécaniques et thermiques :
Comment HonorPack conçoit ses lignes rotatives pour baies surgelées
Peseuse associative étanche à trémies alvéolées
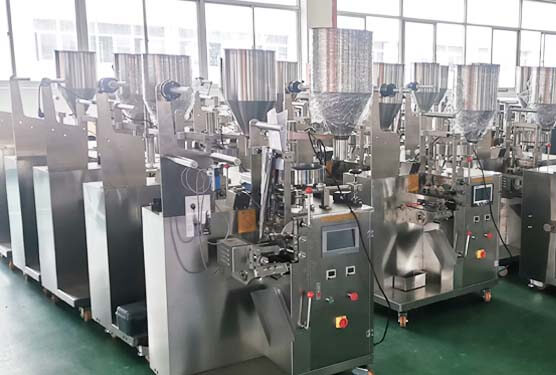
Une peseuse associative IP65 à 14 têtes de 2,5 L en tôle alvéolée et un entonnoir de remplissage alvéolé réduisent la friction de contact des baies, complétés par un séchage pneumatique anti-condensation maintenant une précision de dosage de ±1–1,5 g.
Convoyeur collecteur partagé et programme d’attente
Une machine antihoraire standard (CCW) s’associe à un châssis horaire opposé (CW) afin que les deux tourelles évacuent simultanément les sachets sur un même convoyeur, avec programmes d’attente intégrés évitant tout empilement avant le contrôle pondéral.
Réglage multi-largeurs par recette en une commande
Les opérateurs sélectionnent les recettes enregistrées directement sur l’écran tactile Siemens 10 pouces, ajustant proprement l’écartement des pinces de tourelle pour passer des sachets compacts 25 g aux formats 300–454 g et aux doypacks vrac 2 kg.
Châssis lavable avec goulotte et soudures en laiton moleté
Plateau lavable en inox 304 avec rigole d’évacuation, guide automatique d’ouverture de zip, doubles barres de thermoscellage en laiton moleté plus mâchoire de refroidissement, codeur thermique à chaud et verrouillages de sécurité de porte.
Caractéristiques techniques clés
| Paramètre | Ligne myrtilles États-Unis | Ligne baies Canada (Phase 1 · CCW) | Extension double ligne Canada (Phase 2 · CW) |
|---|---|---|---|
| Modèle de machine et sens de rotation | JR8S-240 (châssis CCW à magasin horizontal) | JR8S-300 (sens antihoraire standard / CCW) | JR-CW830 / JR-8S-CW300 (sens horaire opposé / CW) |
| Largeur et longueur de sachet applicables | l 80–240 mm × L 100–400 mm (PI : 90–240 × 100–300 mm) | l 120–300 mm × L 100–450 mm (6 formats testés : 155×230 à 250×400 mm) | l 120–300 mm × L 100–450 mm (155×230 à 250×400 mm) |
| Styles de sachets éprouvés | Sachets préformés stand-up zippés | Doypacks stand-up zippés (surgelés détail et lyophilisés) | Doypacks stand-up zippés (multi-SKU détail et vrac) |
| Plage de poids d’emballage | 1–5 lb (454–2 268 g) | 300–2 000 g (essais vérifiés à 454 g, 300 g et 25 g) | 300–2 000 g (changement de format compact 25 g vérifié) |
| Cadence de sortie | 20–25 sacs/min | 25–30 sacs/min (30 sacs/min en direct sur IHM) | 25–30 sacs/min (30 sacs/min en direct sur IHM) |
| Unité de pesage et d’alimentation | Peseuse associative étanche 14 têtes + plateforme de support + élévateur à godets en Z | Peseuse associative + entonnoir de remplissage alvéolé inox | Peseuse étanche alvéolée 14 têtes 2,5 L (10–2 000 g, ±1–1,5 g) |
| Systèmes de commande et de scellage | Certifiée CE, châssis lavable, interrupteurs de sécurité de porte | Siemens S7-200 et IHM SMART LINE 10″, codeur 110 °C, double scellage chaud moleté (115–120 °C) + scellage froid | Siemens S7-200 et IHM 10″, double scellage chaud (130 °C/120 °C) + barre froide, verrouillage d’attente convoyeur partagé |
| Tension / Puissance / Air comprimé | AC 220 V 50/60 Hz monophasé ; 3,5 kW ; air 400–580 L/min | AC 240 V / 380 V 60 Hz configurable ; 3,5–3,8 kW ; air 0,6 m³/min | AC 220–240 V 60 Hz monophasé ; 3,5–3,8 kW ; air 0,6 m³/min |
Applications compatibles : baies, fruits surgelés et chaîne du froid
Vous planifiez une ligne d’emballage pour baies ou produits surgelés en chaîne du froid ? Découvrez nos ressources et études de cas HonorPack associées :
- Aperçu de l’emballage surgelé : Guide de l’emballage des aliments surgelés : avantages, types et machines
- Architecture pour sachets préformés : Machine rotative de remplissage et scellage de sachets préformés pour granulés
- Études de cas chaîne du froid : Solution d’emballage pour la viande et la volaille congelées & Emballage des légumes 101
FAQ
Associer une machine rotative standard antihoraire à une version horaire opposée permet aux deux lignes d’ensachage de décharger simultanément leurs sachets zippés finis sur un convoyeur collecteur commun. Des programmes d’attente intégrés empêchent les sachets scellés de s’empiler avant d’atteindre une trieuse pondérale ou un poste d’emballage secondaire partagé en aval.
Les baies à température négative forment rapidement du givre de surface et de la condensation sur les goulottes inox lisses, ce qui peut faire adhérer les fruits ou provoquer des bourrages à la trappe de décharge. Les godets peseurs en tôle alvéolée gaufrée et les entonnoirs de remplissage alvéolés réduisent la friction de contact, tandis que les boîtiers étanches de la peseuse maintiennent la précision de dosage lors des lavages en chambre froide.
Oui, tant que toutes les dimensions de sachets restent dans les limites de largeur et de longueur des pinces de tourelle. Les recettes motorisées de largeur de pinces mémorisées sur l’IHM tactile 10 pouces ajustent l’écartement des pinces selon les paramètres SKU enregistrés en quelques secondes, en parallèle des guides de magasin à réglage rapide, couvrant ainsi les formats compacts de détail et les doypacks vrac lourds sur un seul châssis.
La séparation automatique du zip et l’ouverture par ventouses en haut et en bas centrent chaque sachet sous un entonnoir de remplissage en acier inoxydable qui protège la glissière du zip pendant le dosage, suivis de doubles mâchoires de thermoscellage régulées en température et d’une barre de pressage à froid pour aplatir et fixer des soudures étanches adaptées au stockage frigorifique.